
Trong xưởng cơ khí, có loại đá cắt khá lâu mòn nhưng mỗi lần hạ máy phải ghì mạnh, phôi nóng và mất nhiều thời gian. Ngược lại, có viên ăn thép nhanh nhưng hao đường kính quá sớm, thợ phải liên tục dừng máy để thay đá.
Vì vậy, đá tốt không chỉ là viên bền hoặc có giá rẻ. Nếu đang sử dụng máy cắt bàn 14 inch, bạn có thể tham khảo đá cắt 355 ARBA chính hãng kích thước 355×2,5×25,4 mm, sau đó đối chiếu với loại phôi và cường độ làm việc tại xưởng.
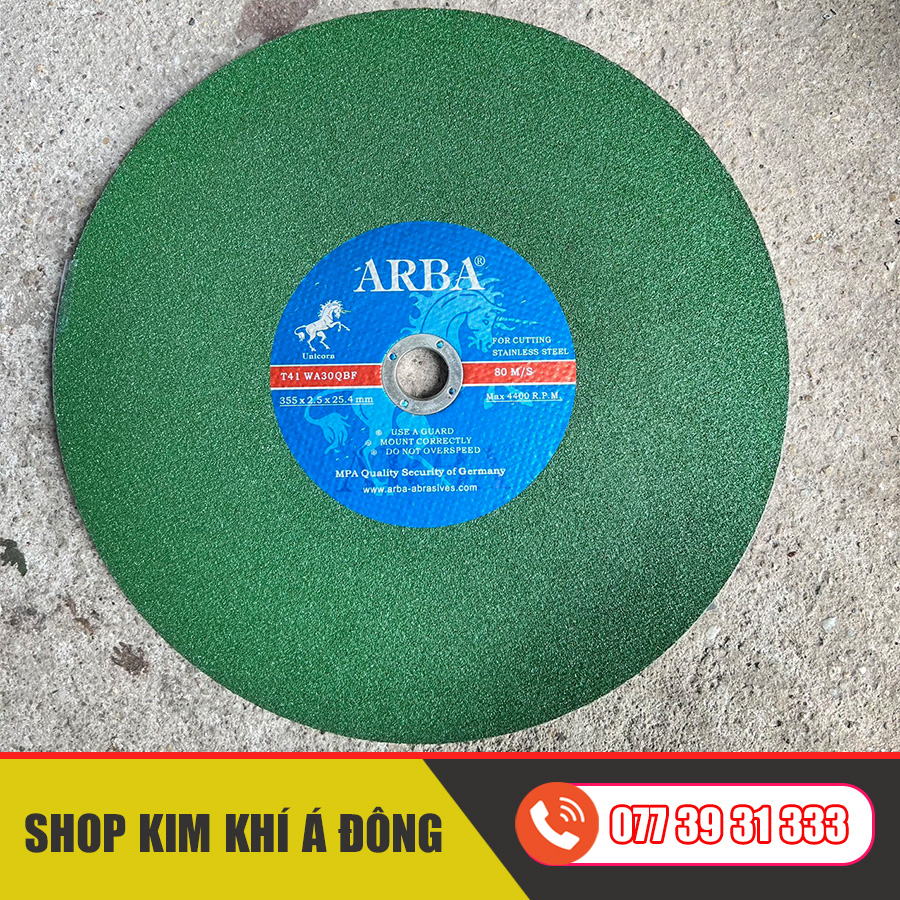
Đá cắt 355 là loại nào?
Đá cắt 355 có đường kính ngoài 355 mm, thường được gọi là đá 14 inch. Loại này chủ yếu lắp trên máy cắt bàn, máy cắt sắt cố định để cắt thép hộp, ống, thép V, thép U, thép cây và một số kim loại phù hợp.
Khi mua cần đọc đủ ba thông số. Ví dụ, ký hiệu 355×2,5×25,4 mm được hiểu là:
- Đường kính ngoài: 355 mm.
- Độ dày viên đá: 2,5 mm.
- Đường kính lỗ trục: 25,4 mm.
Chỉ cần sai lỗ trục hoặc đường kính ngoài, viên đá có thể không lắp được dù nhìn qua khá giống nhau.
Kiểm tra máy trước khi chọn đá
Trước tiên, hãy xem tem thông số hoặc tài liệu hướng dẫn của máy. Máy phải cho phép sử dụng đá đường kính 355 mm và có trục, bích kẹp tương thích với lỗ 25,4 mm.
Tốc độ tối đa ghi trên đá phải bằng hoặc cao hơn tốc độ không tải của máy. Không nên lắp đá bằng vòng chuyển tự chế, mài rộng lỗ tâm hay tháo vành bảo vệ để lấy thêm khoảng trống. Những cách làm này khiến đá khó chạy đồng tâm và tăng rủi ro trong quá trình cắt.
Với máy đã dùng lâu, nên kiểm tra thêm độ rơ của trục, bản lề đầu cắt và tình trạng bích kẹp. Mặt cắt bị xiên chưa chắc do viên đá; nhiều trường hợp nguyên nhân lại nằm ở máy hoặc ê-tô giữ phôi.
Đá dày 2,5 mm và 3 mm khác nhau thế nào?
Hai quy cách thường gặp là 355×2,5×25,4 mm và 355×3×25,4 mm. Chênh lệch chỉ 0,5 mm nhưng cảm giác sử dụng có thể khác nhau.
| Tiêu chí | Đá dày 2,5 mm | Đá dày 3 mm |
| Đường cắt | Hẹp hơn | Rộng hơn một chút |
| Lượng vật liệu bị lấy đi | Ít hơn | Nhiều hơn |
| Cảm giác vào phôi | Thường nhẹ hơn | Thường đầm hơn |
| Nhu cầu tham khảo | Thép hộp, ống, thanh vừa | Công việc cắt sắt thép thông dụng |

Đá 2,5 mm thường phù hợp khi muốn rãnh cắt hẹp và máy đỡ tải. Đá 3 mm cho cảm giác chắc tay hơn với người đã quen dùng loại dày. Tuy nhiên, không thể kết luận viên 3 mm luôn bền hơn vì tuổi thọ còn phụ thuộc hạt mài, chất kết dính, lưới gia cường và cách cắt.
Dù dùng loại nào, người thợ cũng không được đánh lái khi đá đang nằm trong rãnh hoặc dùng mặt bên để mài ba via.
Chọn đá theo loại vật liệu
Với thép hộp và ống thành mỏng, nên ưu tiên viên đá ăn phôi nhẹ, đường cắt hẹp. Phôi cần được kẹp sát vị trí cắt để hạn chế rung và tránh mép bị xé.
Khi cắt thép V, thép U hoặc thép hộp lớn, nên đặt tiết diện sao cho viên đá không phải cùng lúc ăn vào một mặt quá rộng. Nếu hạ đầu máy thật mạnh, vòng tua giảm, đá nóng và mặt cắt dễ lệch.
Đối với thép cây hoặc phôi đặc, thời gian tiếp xúc dài hơn nên máy phải làm việc nặng hơn. Lúc này cần giữ lực ép ổn định, không cố dùng sức người để bù cho máy yếu hoặc viên đá đã bị lì mặt.
Nếu cắt inox, nhôm hay vật liệu khác, cần xem rõ ký hiệu ứng dụng trên nhãn. Không nên mặc định đá cắt sắt nào cũng cho hiệu quả tốt trên mọi loại kim loại.
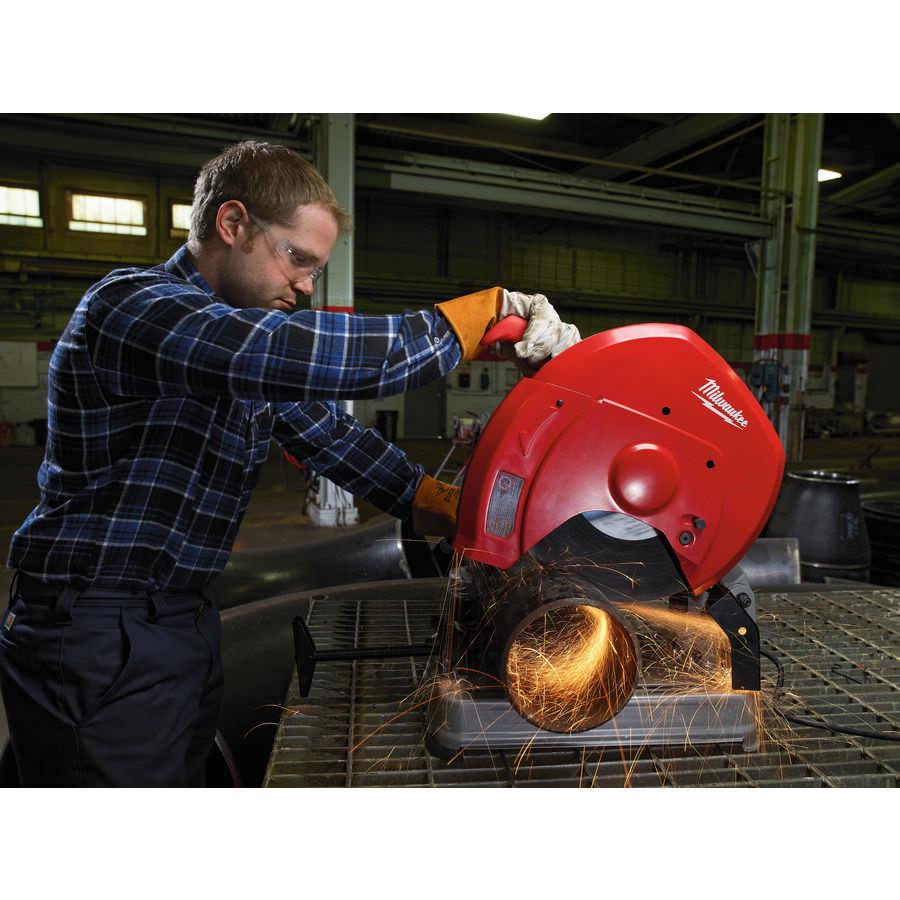
Cách đánh giá đá có phù hợp với xưởng
Xưởng sử dụng nhiều nên thử từ ba đến năm viên trên cùng một loại phôi, cùng máy và cùng người vận hành. Hãy ghi lại thời gian trung bình của mỗi nhát cắt, số nhát cắt trên một viên và mức hao đường kính.
Ngoài ra cần tính cả công xử lý ba via, thời gian thay đá và tỷ lệ mặt cắt bị xiên. Một viên giá thấp nhưng cắt chậm, hao nhanh và phải mài lại nhiều chưa chắc tiết kiệm hơn viên có giá mua cao hơn.
Đây là cách tính chi phí trên mỗi nhát cắt, sát với hoạt động của xưởng hơn việc chỉ so giá từng viên.
Vì sao đá mới vẫn cắt chậm?
Một số nguyên nhân thường gặp gồm nguồn điện yếu, dây cấp điện quá nhỏ, phôi kẹp không chắc hoặc người vận hành ép quá mạnh làm máy tụt vòng tua. Bích kẹp bẩn, trục bị rơ cũng khiến đá đảo và cọ vào hai bên rãnh cắt.
Viên đá bị ẩm, quá hạn, cong hoặc từng chịu va đập cũng không nên tiếp tục sử dụng. Trước khi lắp, cần kiểm tra hai mặt, cạnh đá và lỗ tâm; sau đó cho máy chạy không tải ở vị trí an toàn rồi mới đưa phôi vào.
Khi cắt phải giữ nguyên vành chắn, đeo kính hoặc tấm che mặt, bảo vệ tai và đứng lệch khỏi mặt phẳng quay của đá. Phôi ngắn vẫn phải kẹp bằng ê-tô, không giữ trực tiếp bằng tay.
Nếu cần lựa chọn thêm các dòng đá dùng cho xưởng và công trình, bạn có thể tham khảo danh mục đá mài, đá cắt và lưỡi cắt. Khi liên hệ, nên cung cấp model máy, loại phôi, kích thước thép và số lượng cần cắt mỗi ngày để được tư vấn đúng quy cách.
KHÁCH HÀNG LIÊN HỆ ĐẶT HÀNG
CÔNG TY TNHH ĐẦU TƯ KINH DOANH THƯƠNG MẠI Á ĐÔNG
Địa chỉ: Đa Sỹ, Phường Kiến Hưng, Quận Hà Đông, TP. Hà Nội
Call/SMS/Zalo: 0961.219.248
Email: kimkhitonghop.adong@gmail.com
Website: https://shopkimkhi.vn/
Fanpage: Kim khí tổng hợp Á Đông